手 机:+86 13925894022
邮 箱:market@plathing.com
电 话:+86 13414226928
网 址:www.plathing.com
地 址:广东省东莞市长安镇长安步步高路130号2 号楼201室
冷流道和热流道区别,注塑模具流道方案选型对比是注塑模具开发阶段非常关键的一环,流道方案直接决定模具造价、原料损耗、成型周期、浇口外观以及后续生产调试难度,很多新项目在前期没有做好流道匹配,等到量产阶段才发现回料过多、周期偏长、浇口痕迹明显或者频繁换色困难,造成不必要的试产损耗和交付延期,理清两者的底层差异,结合订单体量、塑胶原料、产品外观要求综合判断,才能选出适配项目的成型方案。
冷流道是行业应用时间较长的传统流道结构,流道直接加工在模具模板内部,没有独立加热组件,主流道、分流道、浇口、冷料穴共同组成完整的送料通道。塑胶熔料经过料筒射入流道之后,会跟随模具冷却水路同步降温固化,开模顶出的时候,固化的流道料会和产品一同被顶出,后续需要通过人工或者机械手将流道废料与产品分离,废料经过粉碎之后,按照比例掺进新料重新使用。冷流道模具结构简单,不需要额外加装热流道板、热嘴、加热圈、热电偶、温控箱等配件,模具制造成本更低,拆装维护门槛低,出现积碳、堵料的时候拆解清理比较便捷,换料、换色的速度更快,流道不会长时间留存熔料,对于受热容易分解的原料比较友好,适合样品打样、小批量试产、颜色款式频繁切换的订单。冷流道的短板同样突出,每一模都会产生流道废料,部分外观件不允许添加回料,原料损耗带来的成本压力会持续增加;同时流道固化需要预留冷却时间,拉长整体成型周期,多腔模具容易出现各腔进胶不平衡,压力损耗偏大,长流程薄壁件填充难度更高,浇口位置会留下明显痕迹,需要额外增加修剪、打磨等后处理工序。
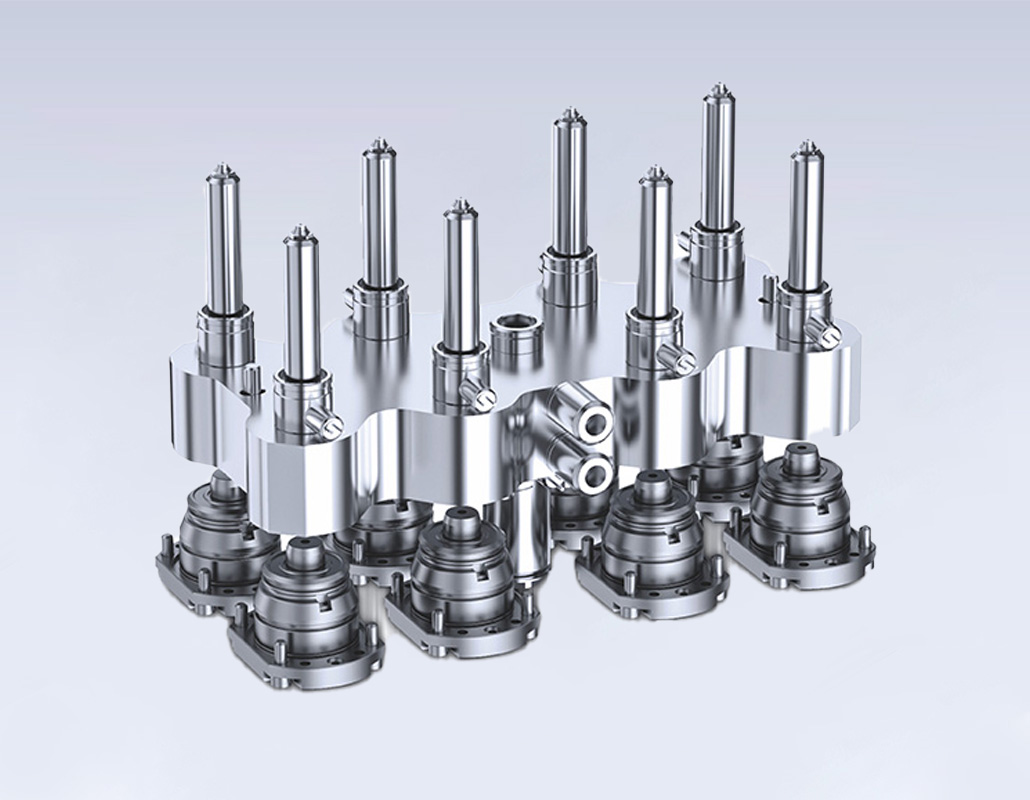
热流道系统配备独立的加热和测温组件,对流道板与热嘴持续保温,让流道内部的塑胶一直维持熔融状态,不会随着模具冷却固化,开模之后只有产品被顶出,不存在固化的流道废料。整套系统包含分流板、热嘴、加热元件、热电偶以及温控控制器,阀式热流道还可以依靠阀针控制浇口的开合时机,调控进胶时序,多腔模具的进胶平衡性更容易把控,浇口痕迹可以控制得十分细微,透明件、高光外观件大多优先选用阀式热流道方案。热流道省去了流道冷却环节,成型周期可以明显压缩,注塑压力与锁模力需求也有所降低,适合大批量稳定生产的薄壁壳体、结构件,长期量产节省的原料成本和产能收益,可以逐步覆盖前期更高的模具投入。但热流道前期投入更高,模具整体造价会明显上升,系统内部电气配件多,加热圈损坏、热电偶失灵、熔料泄漏都是常见故障,维修流程复杂,一旦故障停机,带来的产能损失更大;熔料长期处于高温环境内部,热敏性原料容易分解发黄、析出物质,换色作业需要大量原料冲洗流道,耗时和材料消耗更高,并不适合小批量、频繁换色的项目。
原料特性是选型时不能忽略的因素,PP、ABS、PC、PC+ABS、PA这类热稳定性较好的塑胶,能够承受长时间高温保温,适配热流道生产;POM、PVC以及部分阻燃改性材料,高温下容易分解产生析出物,优先选择冷流道。产品外观等级也会左右方案,透明件、高光外壳、外露装饰件,对浇口痕迹管控严格,阀式热流道优势显著;内部支架、垫块等不对外暴露的结构件,在产量不大的前提下,冷流道的性价比会更高。还有一种折中方案,也就是冷热复合流道,前段采用热流道输送熔料,末端搭配很短的冷流道进胶,兼顾成本和进胶效果,多用于大型多腔模具。
两种流道对应的调试方向和不良管控也不一样。冷流道调试着重围绕流道尺寸、冷料穴容量、浇口大小,常见不良包含冷料斑、熔接痕、缺料、浇口拉丝,一般通过调整料温、射速、保压、冷却时间进行改善;热流道核心管控各个分区温度,热嘴温度偏高容易出现流涎、浇口拉丝、材料分解,温度偏低则流动性下降,出现填充不足、浇口堵塞,阀式热嘴还要调试阀针开合时序,规避困气、熔接痕偏移的问题。日常保养上,冷流道以清理分型面、流道积碳为主,保养操作简单;热流道需要定期校验温控精度、检查线路、清理热嘴积碳,长期停机存放时要做好保温防护,避免原料固化卡死流道。
选型的时候不能单纯认定某一种方案更好,要综合订单预估产量、原料单价、产品外观标准、换色频次来测算盈亏平衡点。订单量大、原料单价高、外观要求严苛,热流道长期生产更划算;订单偏小、打样居多、颜色经常更换,冷流道更加灵活。在模具DFM评审阶段,模具厂、注塑厂和客户一起对齐流道方案,提前预判填充、排气、浇口外观风险,能够减少后续改模次数,稳定注塑良率,降低整体生产成本。