手 机:+86 13925894022
邮 箱:market@plathing.com
电 话:+86 13414226928
网 址:www.plathing.com
地 址:广东省东莞市长安镇长安步步高路130号2 号楼201室
加热元件功率密度计算,温升、绝缘耐压测试规范是工业电热件设计、试样验收和批量质检的核心内容,热流道加热圈、单头加热棒、陶瓷加热环等各类加热元件,都需要依托这套标准把控参数,功率密度设置不合理会直接引发干烧、外皮烧穿、绝缘层快速老化,而温升、绝缘耐压测试则是验证性能的关键手段,很多电热件早期失效、安规不通过,根源就是前期参数核算和测试流程管控不到位。
功率密度指加热元件发热区域单位面积承载的发热功率,单位常用W/cm²,是选型设计的核心指标,计算公式为元件总功率除以发热表面积。在计算之前,需要先区分发热段长度,引线过渡段、冷端区域不计入发热面积,很多新手容易把整根加热管长度全部纳入计算,造成功率密度估算偏低,设计参数出现偏差。管状单头加热棒的发热表面积,按照发热段外径和长度计算圆柱侧面积;环形加热圈则以贴合工件的内圆表面积作为计算基准,也就是和模具、料筒接触的导热面,而不是外圈表面积。功率密度没有统一固定数值,需要根据散热条件、接触方式、使用环境区分,埋入式紧密贴合在模具孔内的单头加热棒,散热条件好,功率密度取值可以偏高;暴露在空气中、依靠自然散热的加热圈,功率密度就要压低,否则热量无法及时导出,管壁温度快速飙升,氧化镁绝缘粉、内部镍铬丝会加速劣化。常规工况参考区间,模具埋入式单头加热棒一般控制在3~8W/cm²,不锈钢注塑加热圈大多在2~4W/cm²,陶瓷加热圈散热条件偏弱,通常不超过3W/cm²,柔性薄膜加热件功率密度更低,多用于低温均匀加热场景。如果介质是水、油这类液体,换热效率高,功率密度可以适当放宽,但是要规避局部汽化干烧的风险。计算完成之后还要预留余量,长期连续工作的加热元件,建议把设计功率密度下调15%左右,规避电压波动、贴合间隙偏大带来的过热风险,间隙过大、导热不良时,即便理论功率密度达标,实际管壁温度也会远超预期。
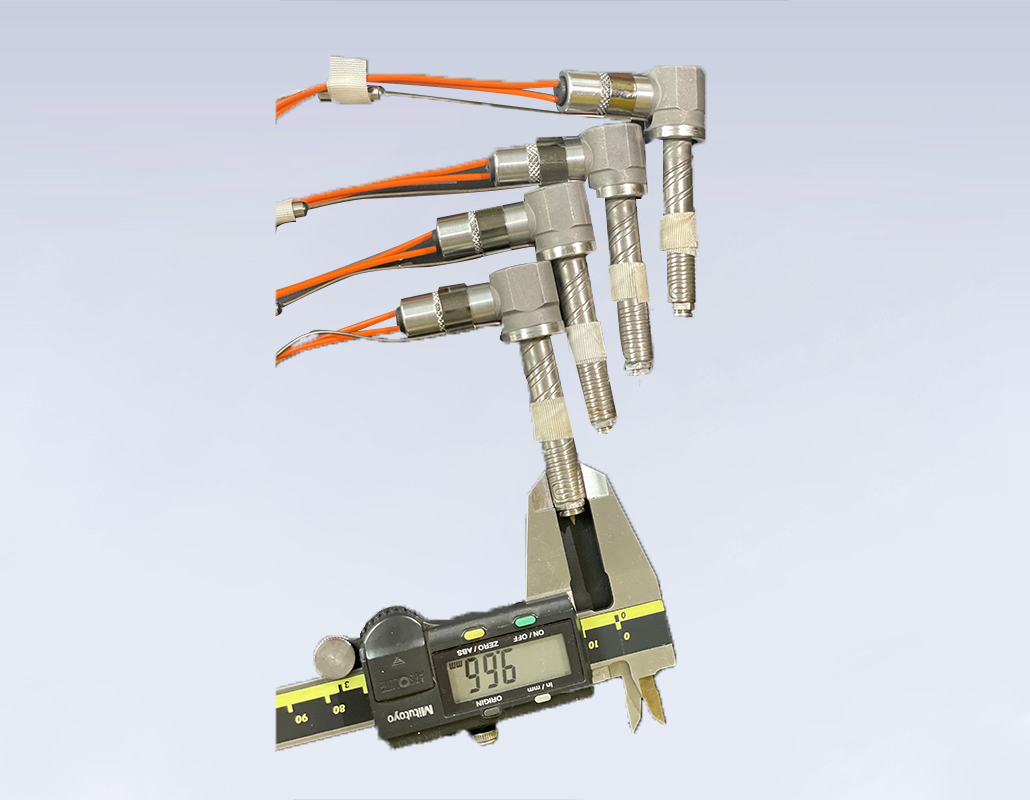
温升测试用来验证加热元件在额定工况下的温度表现,判断发热体、外壳、引线位置的升温是否处于区间,测试分为静态温升和带载贴合温升,模具类加热元件优先采用贴合安装方式测试,和实际使用工况保持一致。测试前把加热元件按照标准装配,控制好安装间隙,测温点布置在外壳中部、引线根部、绝缘过渡区,采用热电偶紧贴被测位置,做好隔热屏蔽,避免环境气流干扰读数。测试环境温度稳定在常温,接通额定电压持续通电,每隔一段时间记录温度数值,直到温度趋于平稳,也就是达到热平衡状态,这个稳定温度减去初始环境温度,就是温升数值。不同材质的温升限值不一样,不锈钢护套加热元件,护套温度不能超出护套材料和内部绝缘介质的耐受上限,氧化镁粉长期高温会出现绝缘下降,引线位置温升是着重管控项,引线外皮、端子温度过高会加速线缆老化、开裂。测试过程中如果出现温度持续上升无法收敛,说明功率密度偏高或者散热不足,需要下调功率或者优化导热结构。对于热流道配套的加热元件,温升测试还会同步配合温控器,模拟实际控温区间,观察温度波动,防止局部热点造成模具塑胶分解。温升测试结束之后,元件冷却至常温,再进行后续电气测试,避免高温状态下绝缘性能变化影响测试结果。
绝缘耐压测试是安规测试的着重,分为绝缘电阻测试和耐压测试两项,两项测试的目的不一样,绝缘电阻用来判断绝缘介质有没有受潮、破损、杂质污染,耐压测试是施加高压,检验绝缘层能不能承受瞬时高压冲击,排查绝缘薄弱点。绝缘电阻测试一般采用兆欧表,在冷态常温条件下,在发热导体和金属护套之间施加直流电压,读取绝缘电阻数值,常规工业加热元件冷态绝缘电阻一般要求大于500MΩ,受潮元件、存放时间久的样品,绝缘电阻会明显下降,需要烘干处理之后复测。耐压测试是在带电发热体和外壳之间施加交流高压,电压等级根据元件额定电压、使用场景确定,常规220V工业加热元件,测试电压常用1500VAC,持续60秒,也有部分批量抽检采用30秒快速测试方式,测试期间不能出现击穿、闪络、持续漏电现象,漏电电流会设置上限,超过阈值判定不合格。测试的时候要注意,引线、护套表面保持干燥洁净,不能有水渍、粉尘,高压探头接触位置要牢靠,测试人员做好防护,同时要区分元件结构,带云母、氧化镁绝缘的加热件,高压不能施加在非绝缘区域。有部分加热元件带有温控保护组件,耐压测试前需要评估,避免高压击穿内置温控芯片。
整套测试流程有先后顺序,先做外观检查,确认护套无破损、引线无开裂,再进行功率密度核算,核对额定功率,接着开展温升测试,冷却之后再做绝缘电阻和耐压测试,记录所有参数,形成测试报告。批量生产的时候,每批次除了型式试验,还会安排逐只耐压抽检,提前剔除绝缘不良的半成品。在实际生产应用中,很多加热元件失效不是单纯功率算错,而是功率密度设计合理,但安装贴合存在缝隙,形成空气隔热层,散热变差,等效于变相提高功率密度,出现过热击穿,所以功率密度计算不能脱离实际安装方式,温升、耐压测试也须贴近真实工况,这样才能保证加热元件在热流道、挤出、模具加热场景稳定使用,降低隐患和售后故障率。